内容摘要
过去一条产线为“一种产品"而生,换款就意味着长时间停机改造;当市场要求小批量、多品种、快换型,PLC 的功课从“稳住不动"变成了“随时变阵"。
柔性制造在解决什么
消费端越来越“挑剔":同一款产品要多种配色、小批量试单、上新节奏越来越快。传统专线为单一产品优化,换型要改硬件、改程序、重新调试,停几天是常事。柔性制造要的就是“同一条线,快速切到另一款"——这对底层的控制系统提出了完全不同的要求。业内普遍判断,能否低成本的快速换型,正成为工厂接单能力的关键分水岭。
PLC 在柔性里扮演什么
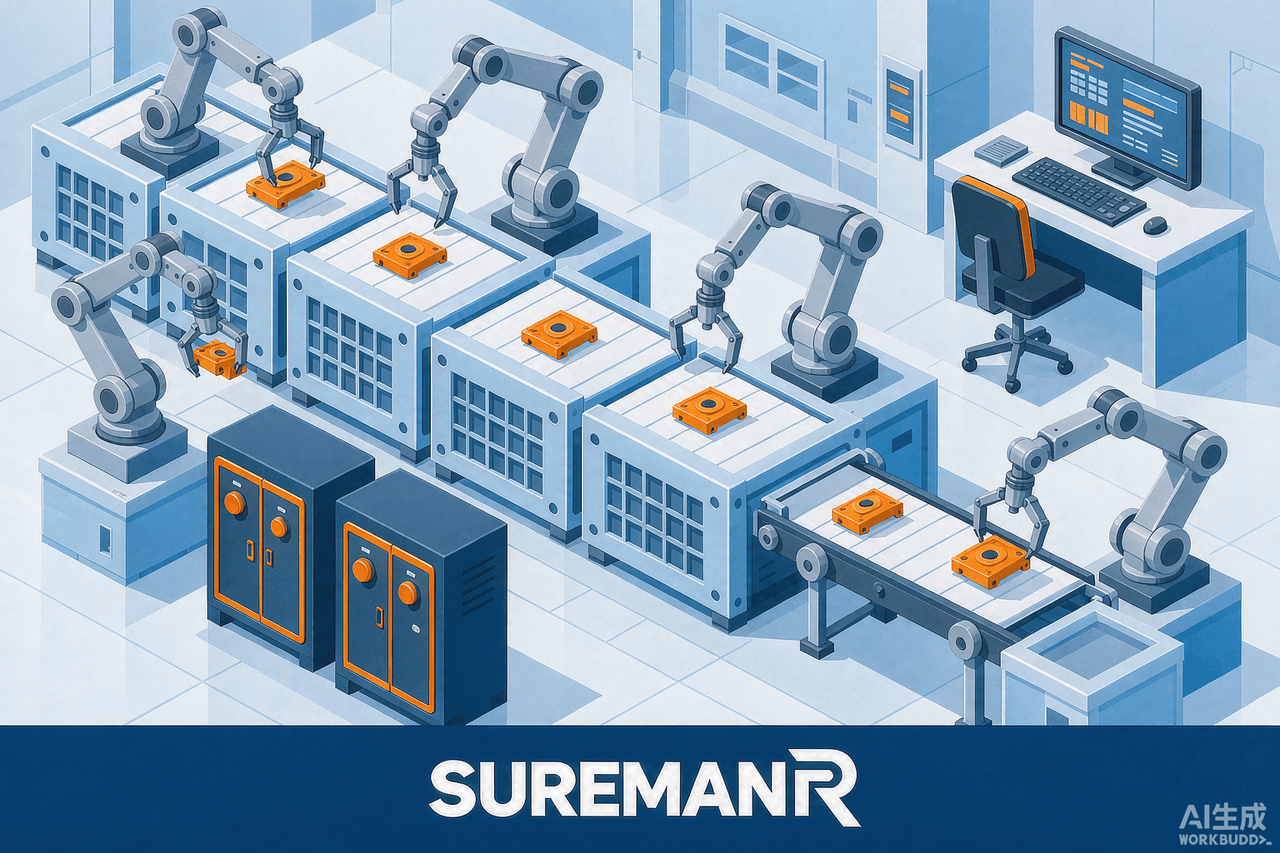
柔性不是把设备拆了重来,而是在 PLC 程序里把“工序"做成可配置的模块:换款时调一下参数、切一下配方,产线就按新节奏走。PLC 在这里像"总指挥",把视觉、伺服、机器人、输送线协调成一套能快速重组的动作序列。多家机构测算,以 PLC 为核心的模块化控制,是中小工厂迈向柔性的最现实路径。
难点不在硬件,在“软"功夫
清醒一点:柔性制造的瓶颈往往不是买不起设备,而是程序和工艺没沉淀好——配方怎么管、换型怎么不出错、不同产品共线时怎么互不干扰,都是实打实的工程问题。再加上数据不通、缺乏统一接口,很多"柔性"最后沦为"人工硬调"。它放大的是标准化和工艺管理能力,而不是简单堆设备。
落地要过的几道坎
对想上柔性的工厂,建议先别贪大:挑一条变化最频繁、最痛的产线做试点,把换型流程标准化、把程序模块化,再逐步扩展。同时把操作工的培训跟上——柔性产线人人都要会"切款",否则再聪明的 PLC 也救不了现场混乱。小步快跑,比一口气上全套智能产线更稳。
对技术人和学习者的意味
对 PLC 工程师,柔性制造意味着要从"写死流程"走向"写可配置的系统",多懂一点配方管理、一点 HMI 交互、一点数据接口,价值立刻不同。对学习者,路径很实在:拿一套小型 PLC 做“一键切换两种加工模式"的小项目,比只练单个动作更能体会柔性思维。把控制和工艺一起学,正是智能工厂稀缺的那类人。
柔性制造听起来是产线话题,落到地面往往就是一次更顺的换型、一段更聪明的 PLC 程序。对技术学习者来说,把视线从“设备转得动"延伸到“产线变得了阵",也许就是接住这轮制造升级最稳的抓手。北大青鸟长沙大计在 PLC 与工业机器人方向注重"控制 + 柔性产线配置"双线训练,帮学员既站稳车间,也看得见智能制造的真实方向。